พีวีซีโฟมบอร์ด—หรือเรียกอีกอย่างว่าบอร์ด Celuka, บอร์ด Forex หรือ PVC แบบขยาย—มีอยู่ทั่วไปทุกหนทุกแห่ง โฆษณา เฟอร์นิเจอร์ ตกแต่งภายใน บรรจุภัณฑ์ เป็นวัสดุที่แพร่หลายในเกือบทุกอุตสาหกรรม แต่การที่เครื่องจักรที่คุณซื้อสามารถผลิตบอร์ดคุณภาพสูงและมีเสถียรภาพได้จริงหรือไม่นั้น ไม่ได้ขึ้นอยู่กับว่าอุปกรณ์นั้นเรียกว่าอะไร มันเกี่ยวกับว่าคุณเข้าใจวิธีการเลือก ปรับแต่ง และบำรุงรักษาหรือไม่
เครื่องอัดรีดใช้ผงและแผ่นส่งออก ณ จุดใด ๆ ของกระบวนการนี้ หากมีสิ่งใดปิดอยู่ ผลิตภัณฑ์จะแสดงเสียงดังและชัดเจน
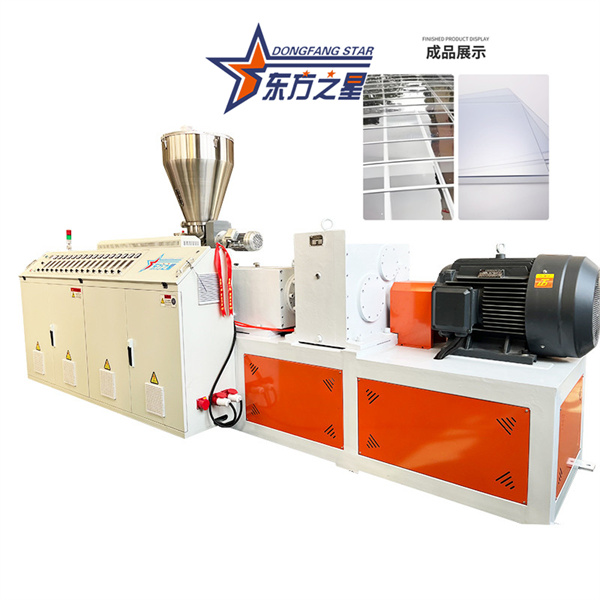
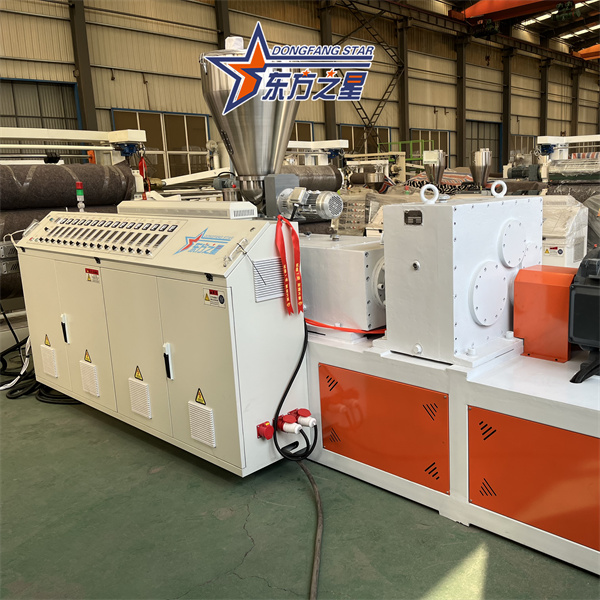
สายการอัดรีดแผ่นโฟมพีวีซีที่แกนกลางคือเครื่องอัดรีดสกรูคู่ทรงกรวยที่จับคู่กับสายปลายน้ำแบบเต็ม ทำไมต้องสกรูคู่ทรงกรวย? เนื่องจากผงพีวีซีมีความคงตัวทางความร้อนต่ำ เครื่องอัดรีดแบบสกรูเดี่ยวสร้างความร้อนจากการเสียดสีมากเกินไป ผงจะเริ่มสลายตัวก่อนที่จะละลายด้วยซ้ำ ในทางกลับกัน สกรูคู่ทรงกรวยจะหลีกเลี่ยงความร้อนจากการเสียดสีที่มากเกินไปในระหว่างการอัดขึ้นรูป เพื่อป้องกันการสลายตัวของโลหะหลอม ให้ผลผลิตที่เสถียร การผสมที่ดี และการขึ้นรูปพลาสติกที่ดีเยี่ยม ทำให้เป็นตัวเลือกหลักสำหรับการผลิตผลิตภัณฑ์ PVC ชนิดแข็ง
เมื่อเลือกอุปกรณ์ ให้เริ่มจากความจุและข้อมูลจำเพาะของผลิตภัณฑ์ ผลผลิตรายชั่วโมงขึ้นอยู่กับรุ่นของเครื่องอัดรีด ในการกำหนดค่าทั่วไป เครื่องอัดรีดหลัก SJZ80/156 ที่จับคู่กับเครื่องอัดรีดร่วม SJZ65/132 ให้ผลผลิต 400–500 กก./ชั่วโมง โดยมีความกว้างของบอร์ดตั้งแต่ 1220 มม. ถึง 2050 มม. และความหนาตั้งแต่ 3 มม. ถึง 30 มม. สำหรับบอร์ดที่มีความหนา (20 มม. ขึ้นไป) คุณต้องใช้เครื่องอัดรีดที่มีแรงบิดสูงกว่า ยิ่งบอร์ดกว้างขึ้นเท่าใด การออกแบบแม่พิมพ์และส่วนการสอบเทียบการระบายความร้อนก็ยิ่งมีความต้องการมากขึ้นเท่านั้น นี่ไม่ใช่สิ่งที่คุณสามารถปลอมแปลงด้วยเครื่องจักรทั่วไปได้
เส้นดาวน์สตรีมก็มีความสำคัญไม่แพ้กัน เครื่องอัดรีดเป็นเพียงหัวใจ ตารางสอบเทียบ ชั้นวางทำความเย็น หน่วยลาก และสถานีตัดจะกำหนดความเรียบและความแม่นยำของมิติของบอร์ด เมื่อซื้ออุปกรณ์ ใช้เวลามากขึ้นในการประเมินสายการผลิตทั้งหมด และใช้เวลาน้อยลงในการดูข้อมูลจำเพาะของเครื่องอัดรีดหลักที่ฉูดฉาด
ปัญหาด้านคุณภาพที่พบบ่อยที่สุดในบอร์ดโฟมพีวีซีคือความเปราะบาง ซึ่งเป็นบอร์ดที่หักง่าย ปัญหาการแตกหักของบอร์ดมากกว่า 90% ไม่ได้เกิดจากสูตรการผลิต แต่เกิดจากการพลาสติกที่ไม่ดี
การทำให้เป็นพลาสติกเป็นกระบวนการที่ให้ความร้อนและตัดผงพีวีซีภายในสกรู ทำให้โซ่โมเลกุลเปิดออกจนสุดและพันกัน หากการปั้นพลาสติกไม่สมบูรณ์ ภายในของบอร์ดจะเหมือนกับแป้งที่นวดได้ไม่ดี ซึ่งหลวม ขาดความเหนียว และมีแนวโน้มที่จะหักง่าย
ในการตัดสินการปั้นพลาสติก อย่าพึ่งพาความรู้สึกหรือรูปลักษณ์ภายนอก ดูกระแสมอเตอร์ของเครื่องอัดรีดหลัก
กระแสไฟฟ้าต่ำเกินไป: การปั้นพลาสติกไม่เพียงพอ วัสดุนี้ "ลื่น" เกินไปและไม่ก่อให้เกิดการหลอมเหลวที่มีความหนืด เนื่องจากไม่ได้ทำงานอย่างเหมาะสมหากกระแสไฟต่ำเกินไปอย่ารีบเร่งเปลี่ยนสูตร เพิ่มอุณหภูมิของโซน 3 และ 4—ส่วนพลาสติกและส่วนอัด—ขึ้น 2–3°C ความหนืดของของเหลวจะเพิ่มขึ้น ความต้านทานของสกรูจะเพิ่มขึ้น และกระแสไฟฟ้าจะเพิ่มขึ้น หลังจากปรับอุณหภูมิแล้ว ให้รอประมาณ 15–20 นาทีเพื่อให้ระบบเสถียร สังเกตการเปลี่ยนแปลงในปัจจุบัน และปรับแต่งทีละขั้นเล็กๆ จนกระทั่งกระแสคงที่ใกล้ค่าเป้าหมาย
การควบคุมอุณหภูมิการอัดขึ้นรูปแผ่นโฟมพีวีซีนั้นค่อนข้างพิถีพิถัน หากอุณหภูมิสูงเกินไป วัสดุจะเกิดฟองภายในถังก่อนเวลาอันควร ทำให้เกิดการแตกหักของของเหลวและพื้นผิวกระดานที่หยาบ หากต่ำเกินไป การเกิดพลาสติกจะไม่สมบูรณ์ และพื้นผิวของบอร์ดจะไม่สม่ำเสมอ
โดยทั่วไปการควบคุมอุณหภูมิของทั้งสายการผลิตจะเป็นไปตามสามโซน:
| โซน | ที่ตั้ง | หลักการ |
|---|---|---|
| โซนทำความร้อน | ก่อนพอร์ตระบายอากาศ (ส่วนฟีด + ส่วนการบีบอัด) | อุณหภูมิสูงขึ้นเล็กน้อย ความร้อนเข้าอย่างรวดเร็ว |
| โซนอุณหภูมิคงที่ | หลังช่องระบายอากาศ (ส่วนระบายอากาศ + ส่วนวัดแสง) | ความร้อนแรงเฉือนก็เพียงพอแล้ว จำเป็นต้องมีการควบคุมทั้งความร้อนและความเย็น |
| โซนบำรุงรักษาอุณหภูมิ | หัวดาย อะแดปเตอร์ และตัวดาย | ต่ำกว่าส่วนการอัดขึ้นรูปเล็กน้อยเพื่อรักษาความแข็งแรงของหลอมเหลว |
สำหรับการอัดขึ้นรูปบอร์ด PVC โฟมต่ำชนิดแข็ง การวิจัยแนะนำกระบวนการอ้างอิง: ความเร็วของสกรู 38–42 รอบต่อนาที อุณหภูมิแม่พิมพ์ 180–190°C ส่งผลให้บอร์ดมีความหนาแน่นลดลงและโครงสร้างเซลล์ดีขึ้น แต่นี่เป็นเพียงข้อมูลอ้างอิงเท่านั้น การผลิตจริงจะต้องได้รับการปรับแต่งตามอุปกรณ์ สูตร และความหนาของผลิตภัณฑ์
อุณหภูมิแม่พิมพ์เป็นปัญหาอย่างยิ่ง หากต่ำเกินไป สารหลอมจะสูญเสียความยืดหยุ่น ส่งผลให้บอร์ดฉีกขาด สูงเกินไป ความแข็งแรงละลายลดลง ฟองสบู่แตก และพื้นผิวกระดานเกิดช่องว่าง
แรงดันในการอัดรีดเป็นกุญแจสำคัญในการทำให้เกิดฟองได้สำเร็จ ด้วยแรงกดที่เพียงพอ ฟองจะละเอียดและหนาแน่น เมื่อแรงดันไม่เพียงพอ ฟองอากาศจะมีขนาดใหญ่และไม่สม่ำเสมอ และพื้นผิวกระดานก็ทนทุกข์ทรมาน กระแสมอเตอร์หลักและแรงดันหัวดายเป็นตัวบ่งชี้การควบคุมอุณหภูมิที่เชื่อถือได้: เมื่อการขึ้นรูปพลาสติกดี ทั้งกระแสและแรงดันจะคงที่ เมื่อพลาสติกไม่ดี แรงดันจะผันผวนและกระแสไม่เสถียร
ความเร็วของสกรูก็มีความสำคัญเช่นกัน ความเร็วที่สูงขึ้นหมายถึงผลผลิตที่สูงขึ้น แต่อุณหภูมิหลอมเหลวจะเพิ่มขึ้นอย่างรวดเร็วและการควบคุมกระบวนการมีความต้องการมากขึ้น อย่างไรก็ตาม การเกิดฟองมีความสม่ำเสมอมากกว่าและคุณภาพของพื้นผิวก็ดีกว่า ความเร็วที่ต่ำเกินไปหมายถึงการขึ้นรูปพลาสติกที่ไม่ดี ประสิทธิภาพต่ำ และพื้นผิวกระดานที่หยาบ นอกจากนี้ จะต้องตรวจสอบระยะเวลาการคงตัวของวัสดุในถังและแม่พิมพ์: สั้นเกินไป และสารเป่าไม่สลายตัวเต็มที่ ส่งผลให้บอร์ดมีความหนาแน่นสูงขึ้น นานเกินไปและเกิดฟองมากเกินไป ส่งผลให้คุณสมบัติทางกลลดลง
เครื่องอัดรีดถูกสร้างขึ้นเพื่อแปรรูปวัสดุ แต่ถ้าคุณไม่รักษามัน มันก็จะกินผลกำไรของคุณแทน
การทำความสะอาดสารตกค้างเป็นประจำ: เรซิน PVC ที่ตกค้างอยู่บนสกรู บาร์เรล และแม่พิมพ์จะแข็งตัวเมื่อเวลาผ่านไป ปิดกั้นเส้นทางการไหลและส่วนประกอบที่สึกหรอ หลังจากปิดเครื่องและระบายความร้อนแล้ว ให้ถอดชิ้นส่วนที่เกี่ยวข้องออกแล้วทำความสะอาดโดยใช้น้ำยาชะล้างหรือเครื่องมือแบบอ่อนที่ผู้ผลิตแนะนำ เมื่อทำความสะอาดสกรู ให้ลดความเร็วหลักลงเหลือประมาณ 5 รอบต่อนาทีเพื่อลดการสึกหรอ และใช้ลมอัดเพื่อเป่าผ่านช่องป้อนและช่องระบายอากาศซ้ำๆ
| อาการ | สาเหตุน่าจะ | การดำเนินการแก้ไข |
|---|---|---|
| บอร์ดเปราะแตกหักง่าย | การปั้นพลาสติกไม่ดี กระแสมอเตอร์ต่ำ | เพิ่มอุณหภูมิโซน 3–4 ขึ้น 2–3°C; รอประมาณ 15–20 นาที |
| พื้นผิวกระดานหยาบ | อุณหภูมิแม่พิมพ์สูงหรือต่ำเกินไป ละลายแตกหัก | ปรับอุณหภูมิแม่พิมพ์เพิ่มขึ้นเล็กน้อย (±2°C ต่อครั้ง) |
| โครงสร้างฟองไม่สม่ำเสมอ | แรงดันอัดรีดไม่เพียงพอ ความผันผวนของความดัน | ตรวจสอบอุณหภูมิแม่พิมพ์ ตรวจสอบแพ็คหน้าจอสำหรับการอุดตัน |
| กระแสมอเตอร์ผันผวน | การปั้นพลาสติกไม่เสถียร การให้อาหารไม่สม่ำเสมอ | ตรวจสอบอุณหภูมิส่วนป้อน ตรวจสอบความสอดคล้องของการป้อนวัสดุ |
| การเปลี่ยนแปลงความหนาของบอร์ด | ความเร็วในการลากจูงไม่เท่ากัน ช่องว่างของริมฝีปากไม่สม่ำเสมอ | ปรับความเร็วในการลากออก ตรวจสอบสลักเกลียวปรับขอบดาย |
| น้ำรั่วในส่วนทำความเย็น | สวมซีล; อุปกรณ์หลวม | เปลี่ยนซีล ขันการเชื่อมต่อท่อระบายความร้อนให้แน่น |
เทคโนโลยีการอัดรีดแผ่นโฟมพีวีซีมีความเป็นผู้ใหญ่ เฟรม สกรู และระบบควบคุมอุณหภูมิ—ผู้ผลิตต่างก็สร้างมันขึ้นมา ความแตกต่างอยู่ที่ว่าหลังจากที่คุณได้รับอุปกรณ์แล้ว คุณสามารถปรับแต่งตัวแปรทั้งสี่ ได้แก่ อุณหภูมิ ความเร็ว ความดัน และการกำหนดสูตร เพื่อทำงานร่วมกันตามเงื่อนไขพื้นที่การผลิตเฉพาะของคุณได้หรือไม่